
功能特点
数控多轴排钻 的结构与配置要点
一次装夹五面
上表面加前后左右四个侧面一次钻完,板件不翻面、不二次定位。
双工位送料
皮带或链条送料贯穿 P1 / P2 两个工位,一侧在钻、一侧上料。
扫码换款
支持二维码 / 条形码扫描,MPR、DXF 图纸直接生成加工程序,换款不用手工编程序。
五面钻孔,一次装夹
上表面加四个侧面,同一工位完成;底面不参与钻孔

左右滑动查看完整示意
上表面
垂直进刀,板面孔位一次成型
右侧面
水平进刀
后侧面
水平进刀
左侧面
水平进刀 · 图中被板件遮挡
前侧面
水平进刀 · 图中被板件遮挡
传统做法
多次翻面,每次重新装夹定位,误差逐次累积
MSK10AL-P-253
一次装夹,5 个面依次下钻,孔位同基准成型
示意图为通用板件轴测示意,非按比例;箭头示意钻头进刀方向;本机型实际钻组配置以规格表为准。
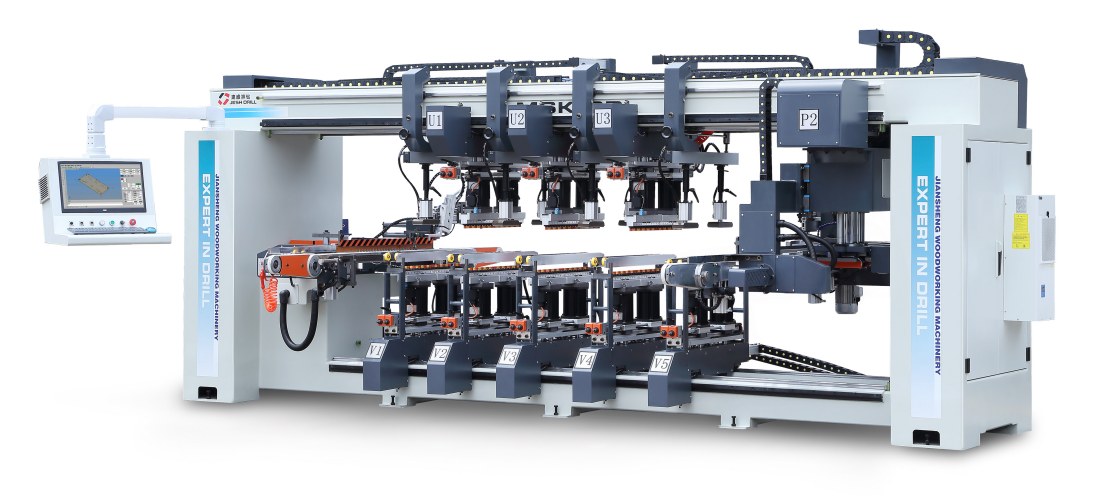
整机实拍
本机型整机产品图

注:图片为本机型整机产品图,仅供参考,请以实物为准。
主要功能
图上配的文字取自本机型产品说明资料
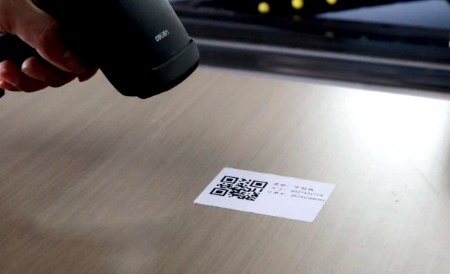
扫码
二维码
条形码
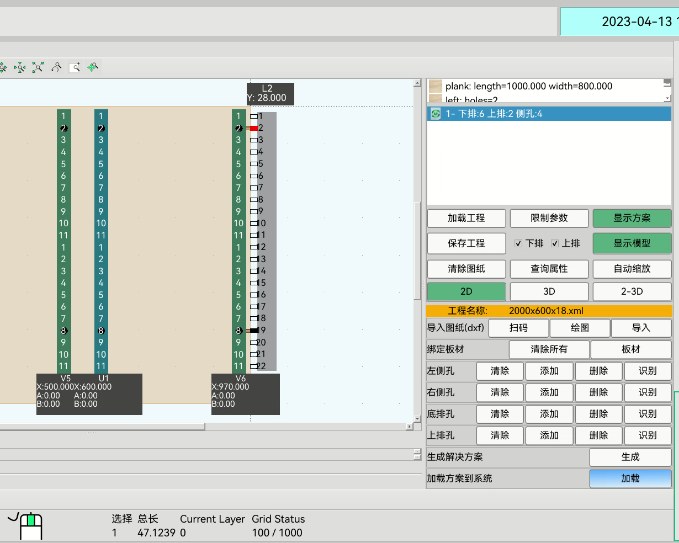
数控程序
自动生成程序
X 方向钻排移位数控

Y 方向电机移位数控
水平钻高度控制
采用伺服,数控
钻孔深度控制
采用伺服电机,数控
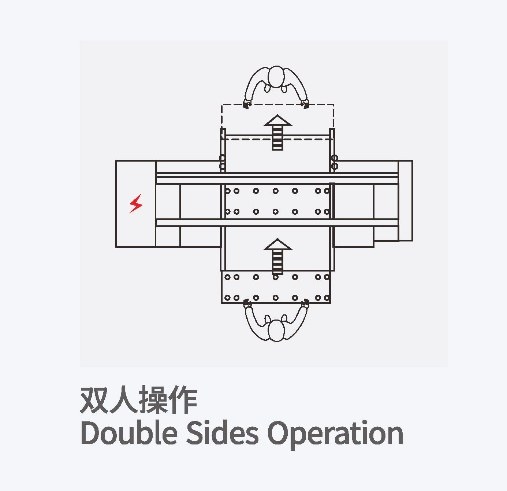
送料通过
送料返回
CNC 系统
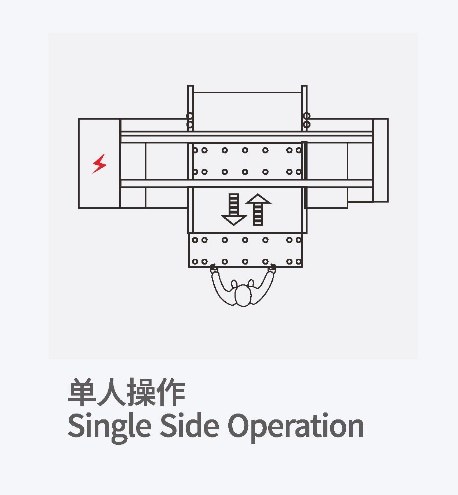
操作系统
Lubuntu 是一个快速、轻量级的操作系统,具有干净、易于使用的用户界面。它是一个Linux系统,使用最小的桌面LXDE/LXQT和一系列轻量应用程序。作为一个数控系统使用,其拥有以下优点:
轻巧 -只需要很少的CPU资源即可执行顺畅,而且当记忆体容量充足时表现特别出色。
快速 -它甚至可以运行在1999 年的老旧电脑上。
优良的稳定性和安全性- Linux开放源代码,将所有代码放在网上,全世界的程序员都看得到,有什么缺陷和漏洞,很快就会被发现,从而成就了它的稳定性和安全注。
内置3D画图功能
完善的3D 图形画图功能。

程序生成
自动分析输入图纸并自动生成加工程序,无需人手干预。
扫码
系统支持二维/条形码扫码,并即刻生成加工程序。

工业电脑+自开发程序
硬件
图上配的文字取自本机型产品说明资料

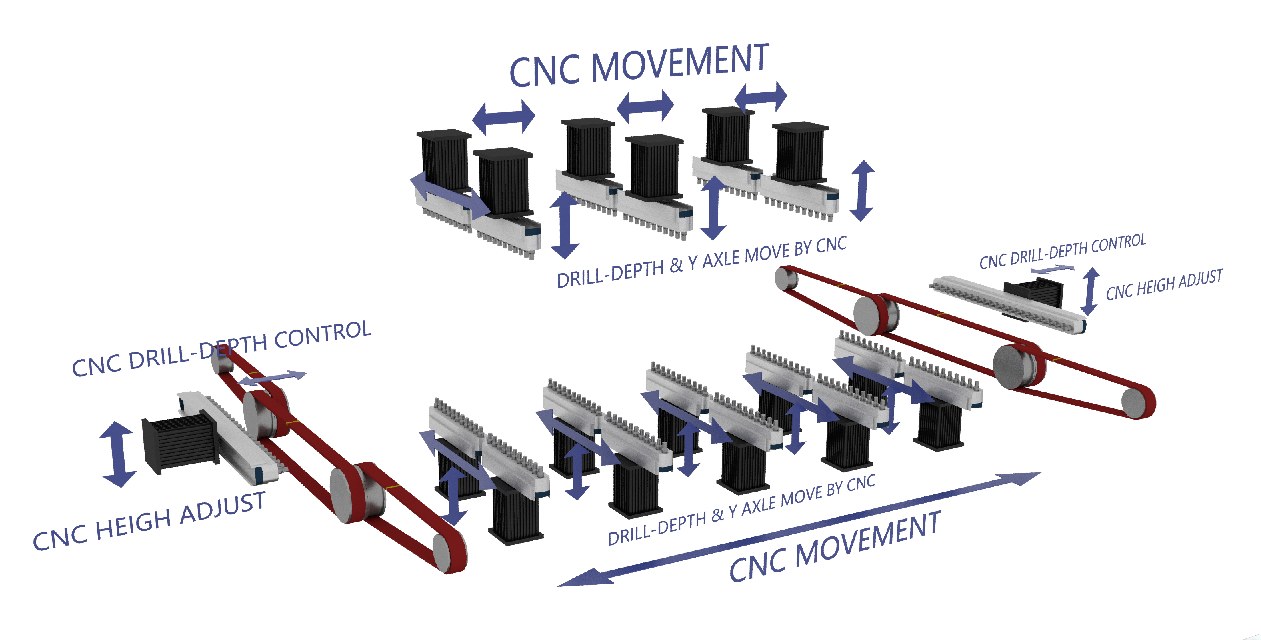
上置钻排( 电机Y向移动和钻孔深度调节:数控)
上置3个垂直钻排,钻排使用双电机设置,每个电机装有一个11轴钻包。
2每个钻排钻轴数:2排* 11轴/排=22轴

下置钻排( 电机Y向移动和钻孔深度调节:数控)
下置5个垂直钻排,钻排使用双电机设置,每个电机装有一个11轴钻包。
每个钻排钻轴数:2排* 11轴/排=22轴
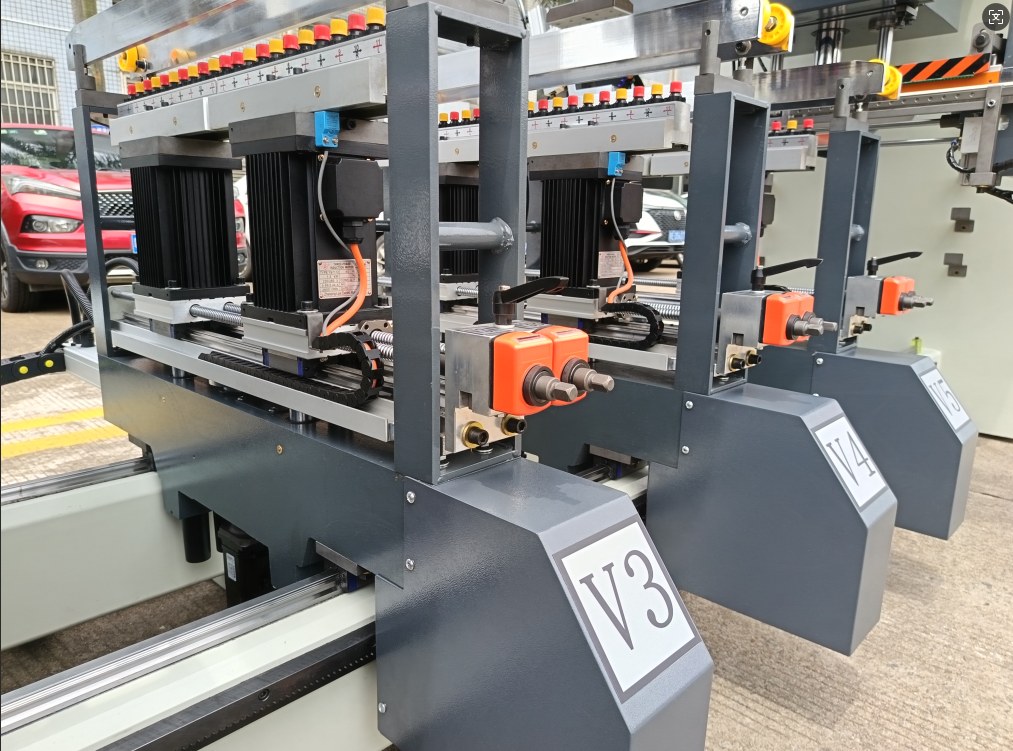
垂直钻包
垂直钻包:11轴钻包。
可水平旋转90度。

左水平钻包( 高度调节数控)
配置22轴水平钻包。

右水平钻包(数控吊装)( 高度调节数控)
可升降,移动时实现避让垂直钻排,
所以整位置不用拆刀和台面
配置22轴水平钻包。

钻刀安装
使用快接钻套安装刀具,快捷方便。

送料装置
本机配置自动送料器,使用皮带送料方式

送料皮带
本机送料装置使用同步皮带。
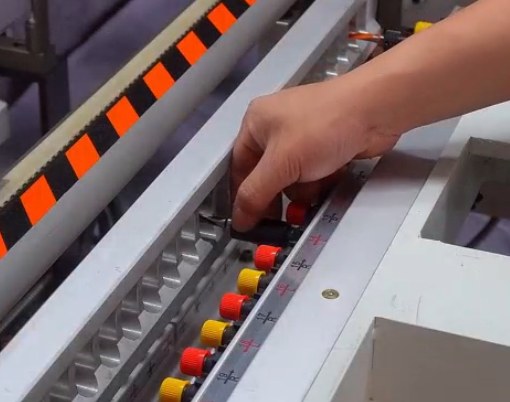
垂直钻包
可旋转90度作横向使用,钻包横向拼接最小轴距:32mm

对钻通孔
本机上下配置钻排,可作对钻通孔。对钻通孔质量好,没崩边。

送料器位置调整(数控)
数控,不用人调,程序自动计算避让钻孔位置

送料定位(数控)
数控控制送料定位,不用人工干预,程序自动计算位置

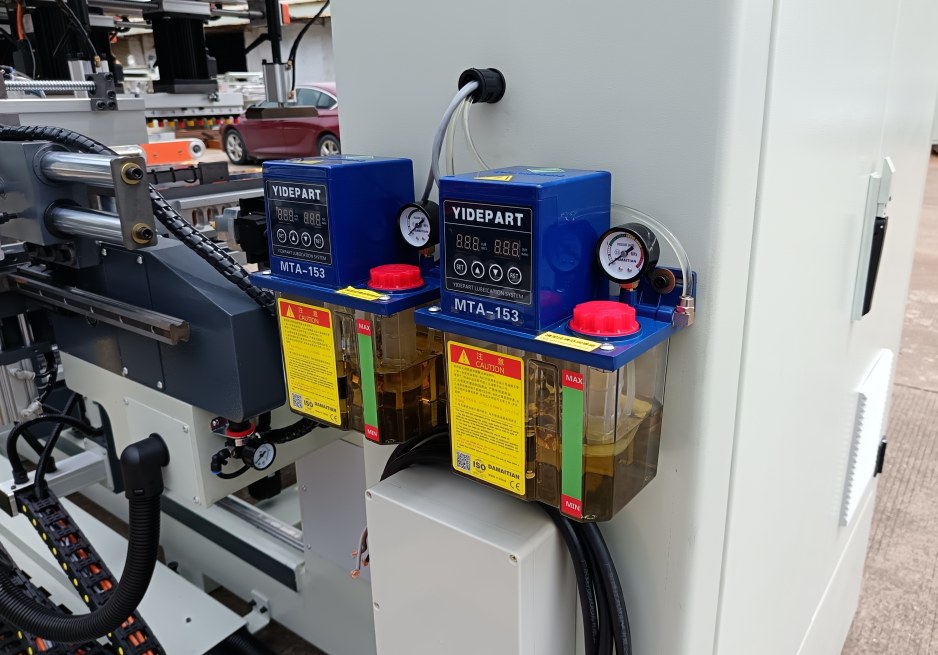
自动油泵(数控)
可在系统设置自动加油时间,简化维护流程

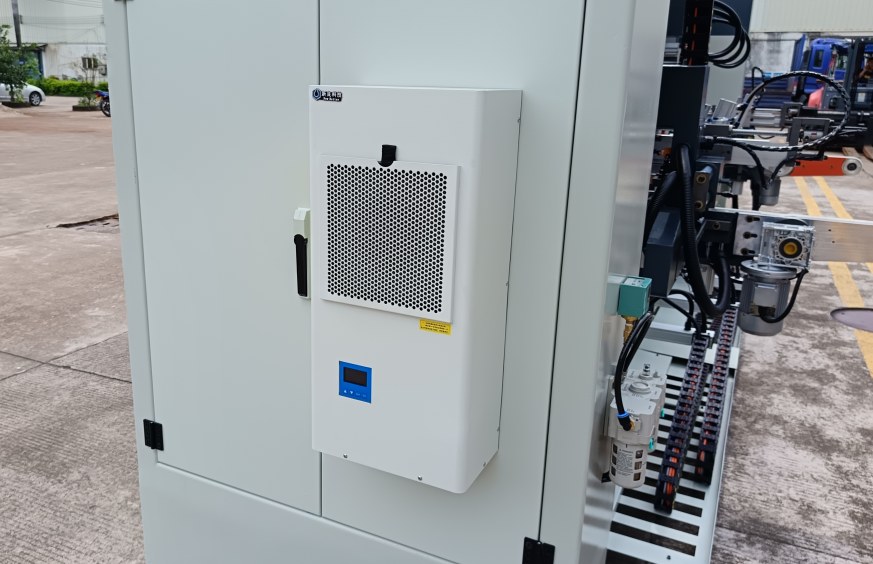
配置工业空调
防止驱动器和电脑因高温工作而损坏
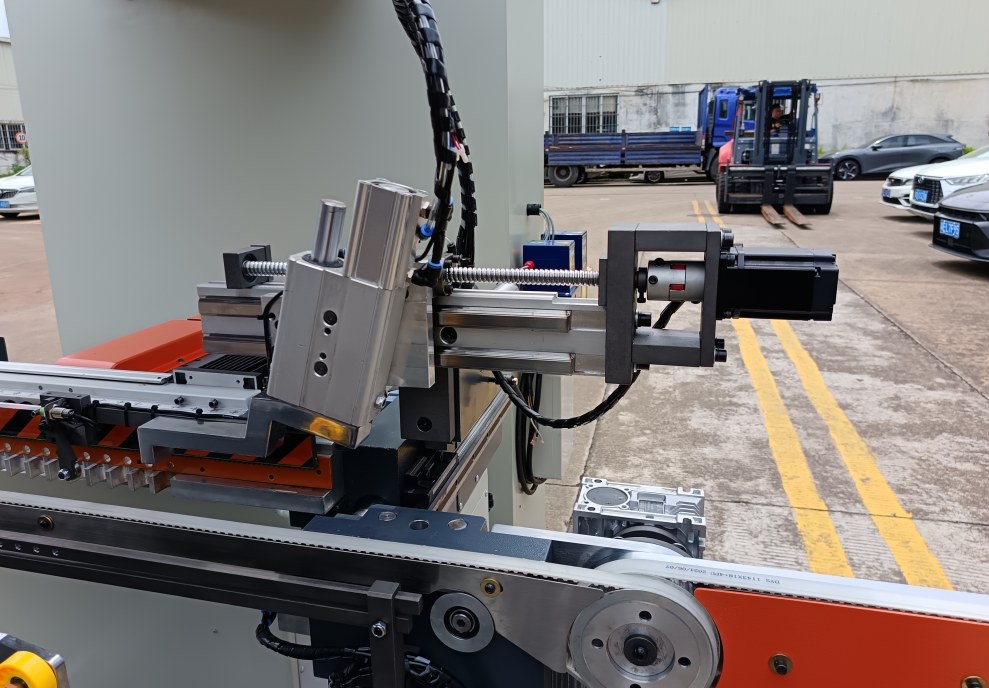
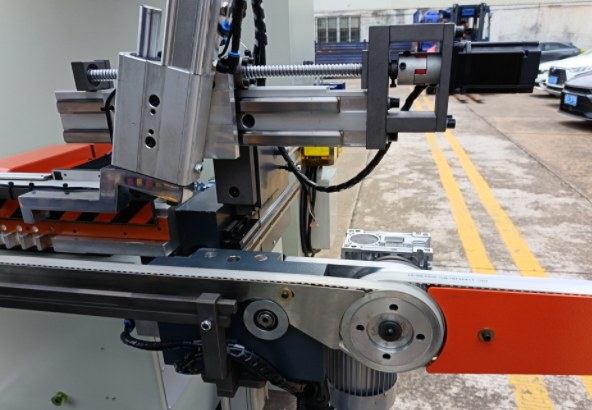
钻孔组移动采用进口直线导轨
进口直线导轨和滚珠丝杠,精度高,经久耐用,大大提高了加工精度。耐用,低损坏率,节省维护和时间成本
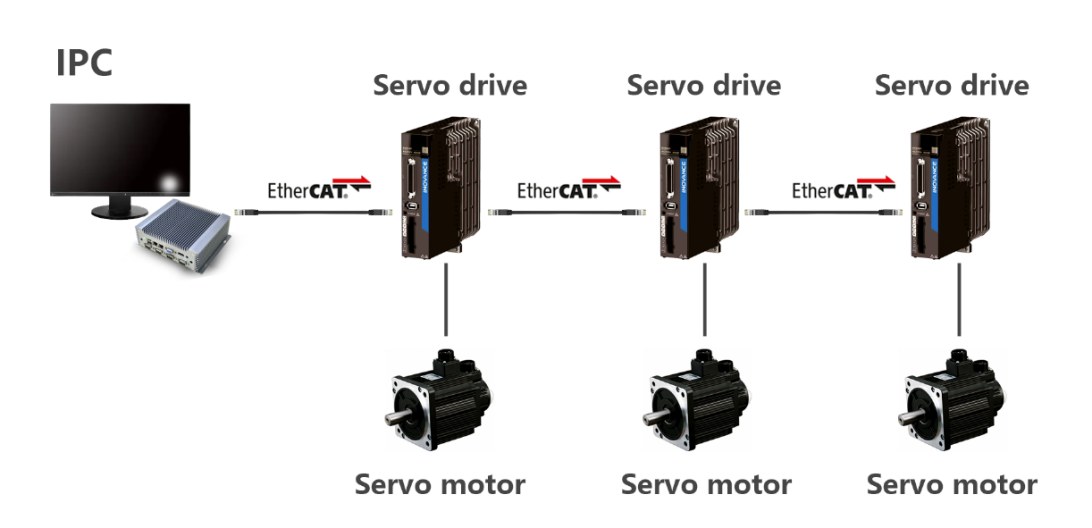
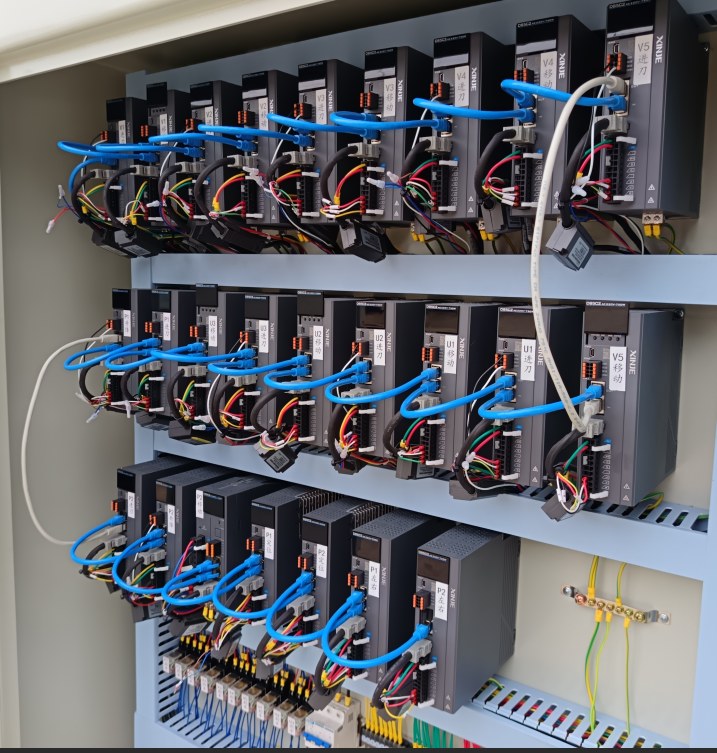
伺服控制
伺服控制此设备使用®Invoice伺服驱动器和伺服电机。通过高效的响应协议EtherCAT,其控制快速稳定。
高精度:实现位置、速度、转矩的闭环控制;解决了步进电机失步的问题。
高速:高速性能好,一般额定转速可达2000~3000转/分。
稳定:低速运行时不会出现类似步进电机的步进操作。它适用于有高速响应要求的场合。
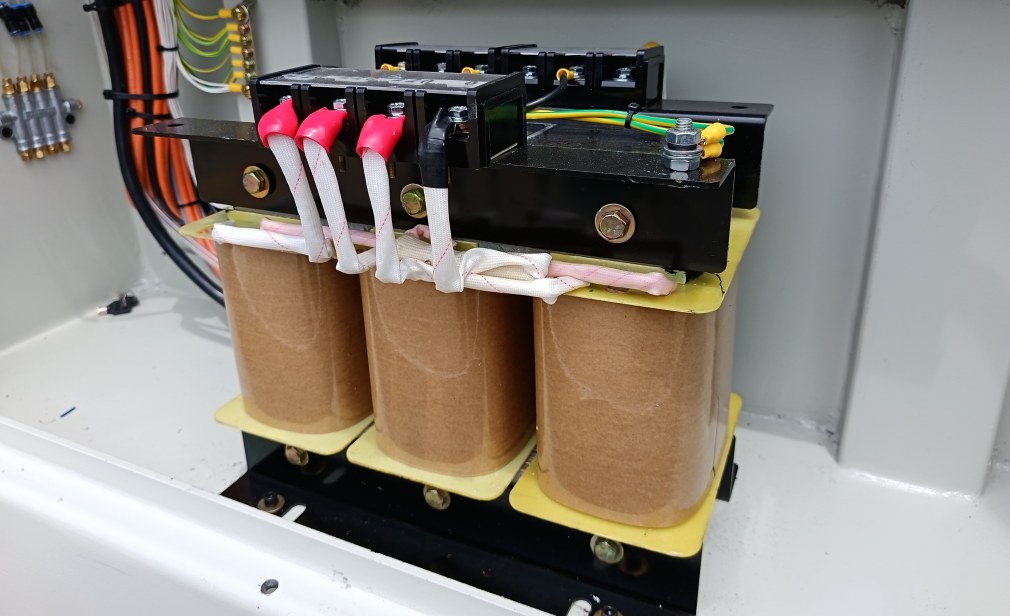
配置高功率变压器
稳定电压和支持高载运行

配置变频器
使用模组代替IO板控制
控制系统更稳定耐用,减少故障率,减少对生产的影响
细节图示
文档中未配说明文字的图


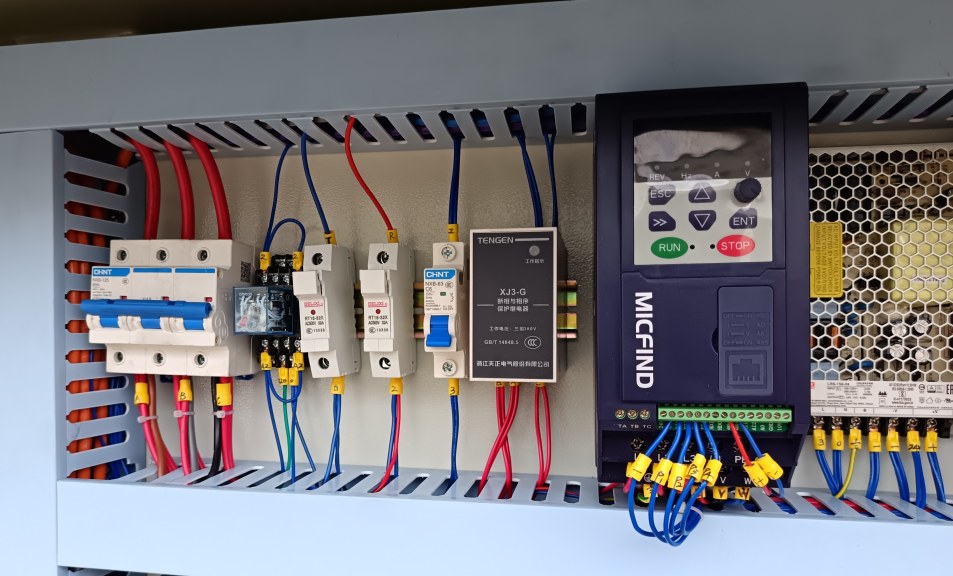
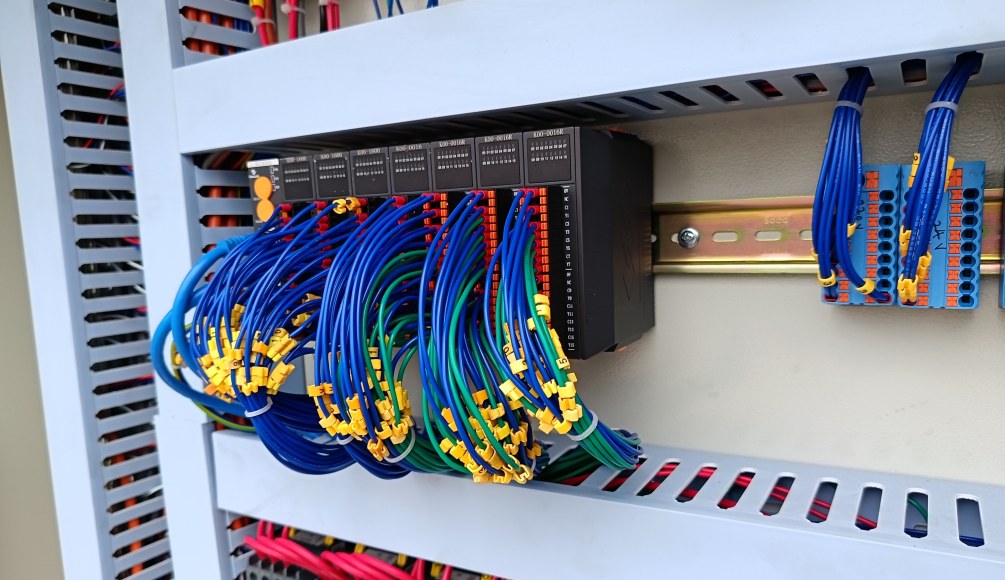
注:以上文字与图片取自本机型产品说明资料,图中标注沿用原资料;示意图非按比例,不代表现场实拍。
技术规格
参数取自本机型产品资料规格表(18 项)
| 加工长度 | 300–2500 mm |
|---|---|
| 电机电压 | 380 V,50 Hz,3phase |
| 加工宽度 | 32–672 mm |
| 整机重量 | 大约 4500 kg |
| 加工厚度 | 8–50 mm |
| 外形尺寸 | 5000×2530×2200 mm |
| 钻轴总数 | 220 位 |
| 加工速度 | 13–16 pcs/min |
| 最大钻孔直径 | 35 mm |
| DXF导入 | 有 |
| 最大钻孔深度 | 50 mm |
| MPR导入 | 有 |
| 主轴转速 | 2840 rpm |
| 水平钻排(左) | 1 |
| 水平钻排(右) | 1 |
| 上垂直钻排 | 3 |
| 下垂直钻排 | 5 |
| 气压 | 0.6–0.8 mpa |
注:以上参数取自本机型规格表,具体技术参数请以设备出厂手册或销售工程师确认的配置单为准。
加工流程
扫码或调用程序,四步走完一批板件
注:流程按数控机型常见操作顺序写,实际步骤以本机型说明书为准。
应用场景
这类机型通常接的活
板式家具批量线
柜体板五面孔位与侧面孔
全屋定制
扫码换款、单件流的柔性加工
橱柜与衣柜
侧板、层板、门板的多面孔位


最新产品推荐
最近上架的机型


