
功能特点
围绕批量钻孔的效率与精度设计
速度快
钻孔系统由 224 个可独立工作的钻轴组成,程序按孔位把钻孔任务自动分配到各个钻轴,一次走位同时落刀,适合批量钻孔任务。
灵活可定制
钻轴可独立工作,特种孔位、大批量生产与定制订单都能接手,换款不必换机。
自动生成程序
导入图纸后自动生成加工程序,设定时间接近于零,大幅减少调机与人工编程,生产效率随之提高。
系统稳定
控制系统基于稳定的 Linux 桌面系统(Lubuntu),资源占用低、启动快,可与最新的各类家具软件配合使用。
双板与镜像钻孔
可设双板加工模式,一次完成两张板,速度与产能加倍;左右或上下镜像对称的板件一次钻完并自动生成程序,省掉第二道工序。
安全与除尘
多点分布夹持避免压力集中压坏板面;吸气口接高效除尘器,减少木屑粉尘;安全光幕有人误入立即停机。
详细介绍
钻组如何分工,板件如何走完六面
结构与组成
上钻组
机器顶部 4 个钻排(双钻组),共 8 个钻包,采用台湾进口钻包;上钻组负责上表面以及前、后侧面的钻孔,各主轴可独立工作。
下钻组与底钻组
下钻组 2 个、底钻组 2 个(2×16 轴),均为台湾进口钻包,从板底向上进刀,处理下表面孔位,各主轴可独立工作。
水平钻组与前 / 后耳钻孔
左右各 1 组水平卧式钻包(台湾进口),每根主轴可独立工作,负责左右两侧面;上钻组另配水平主轴,完成板材前后面的水平孔。
送料与夹持
皮带送料装置一次可加工 2 块板材;多点分布夹持器让压力分散到多个点,避免压力过分集中损坏板面。
传动、润滑与电控
钻组运动采用进口直线导轨与滚珠丝杠,精度高、损坏率低;分布式独立自动润滑系统自动加油,只需定期补充油箱。电控采用汇川®伺服驱动器与伺服电机,经 EtherCAT 协议闭环控制,电柜配空调控温,安全光幕守住工作区域。
加工流程
注:只需 4 步即可完成操作,板件由皮带送料装置送入工位。
细节展示
从关键部件了解设备

操作屏与人机界面
屏幕显示孔位图形与加工参数,配键盘、鼠标与操作按键;程序调用、参数修改和运行状态监控都在这一处完成。

顶部的钻排
顶部 4 个钻排、双钻组共 8 个钻包并列布置,覆盖上表面与前、后侧面;每组配独立吸尘软管,钻孔同时把木屑抽走。

侧面钻削单元
左右各 1 组水平卧式钻包负责左右两侧面,每根主轴可独立工作;板件前后面由顶部的水平主轴完成,与上下钻组在同一程序下协同。

台面与定位压紧
多点分布夹持器下压固定板件,V1–V6 定位立柱确定基准位置;板件由皮带送料送到工位,一次装夹后六个面连续加工。
注:以上细节图取自本机型实机照片。
六面钻孔,一次装夹
上钻组做上表面与前后面,左右水平钻组做两侧,底钻组做下表面
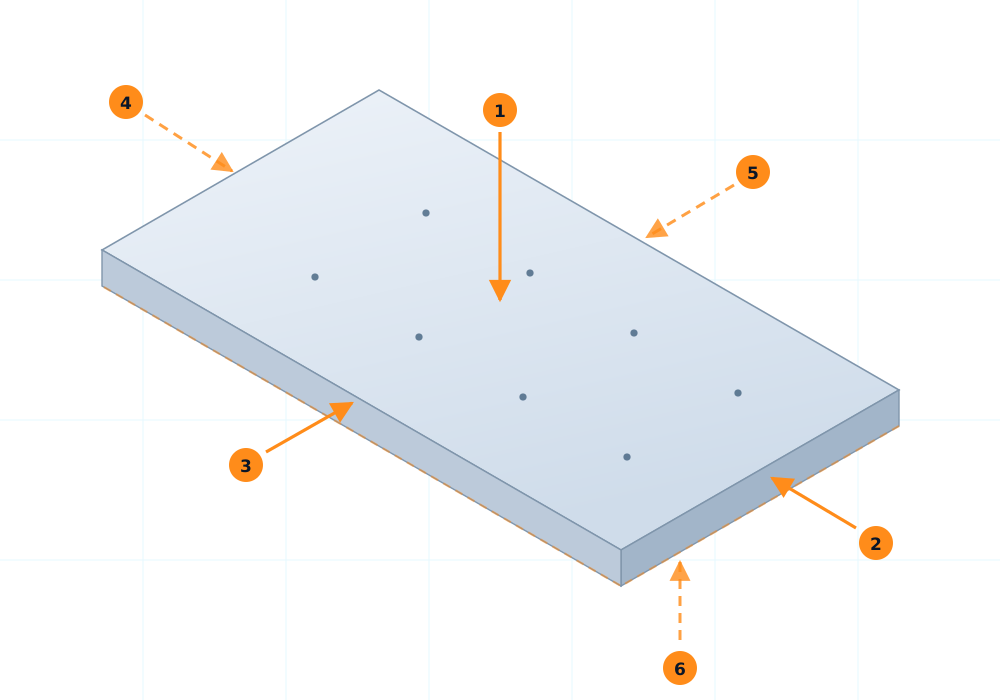
左右滑动查看完整示意
上表面
上垂直 4 组(8×22 轴),垂直进刀
右侧面
右侧水平钻组,水平进刀
后侧面
上钻组水平主轴,水平进刀
左侧面
左侧水平钻组 · 图中被板件遮挡
前侧面
上钻组水平主轴 · 图中被板件遮挡
下表面
底钻组 2 个,由下往上进刀 · 图中从板底方向示意
上表面 + 下表面 + 前后左右四个侧面 = 六面。224 个钻轴分布在上垂直 4 组(8×22 轴)、下垂直 2 组(2×16 轴)和水平 2 组(2×8 轴)上,板件一次装夹、同一基准,翻面与二次定位的误差不再累积。
钻组数量与轴数取自本机型规格表;实际配置以销售工程师确认的配置单为准。
数控系统与软件
Lubuntu Linux 桌面系统,图纸进来就出程序
轻而快的系统
Lubuntu 采用极简桌面(LXDE / LXQT)与一系列轻量级程序,只需少量 CPU 资源即可流畅运行,界面简洁易用。
开源带来的稳定与安全
Linux 源码公开,缺陷与漏洞全世界都能看到、都能很快被修掉,这正是它稳定、安全的来源。
与家具软件配合
系统可与最新的各类家具软件配合使用,图纸与生产数据直接进机器,不必再手工转录。

文件支持
可直接读入 Homag 输入的 3D 绘图文件,以及 AutoCAD DXF 的 2D 绘图文件。

内置 3D 绘图
系统内自带完整的 3D 图形绘制功能,缺图纸现场画,不必回办公室。

程序自动生成
系统自动分析输入的图纸并生成加工程序,无需人工干预。

扫描二维码
支持二维码与条形码扫描,扫到板件标签即可即时生成加工程序。

双板加工
可设置双板加工模式,一次完成两张板的加工,速度加倍、产能加倍。

刀库自设置
系统提供刀库自设置功能,用户可改变钻孔刀具的排列方式,优化钻孔方案。

双板镜面钻孔
橱柜等左右或上下镜像对称的板件,以往要分两道工序;该系统一次完成双板镜像钻孔并自动生成程序。
注:以上界面图取自本机型实际使用的数控系统(界面语言为中文)。
硬件与配置
从钻包到导轨、润滑、伺服与安全装置

上钻组
进口台湾钻包,顶部 4 个钻排(双钻组)共 8 个钻包;可做上、前、后面钻孔。

上钻组及主轴
采用台湾进口钻组,各主轴可独立工作,孔位组合不受固定排布限制。

下钻组
数量 2 个,采用台湾进口钻包,从板底方向参与六面孔位加工。

底钻组及主轴
底钻组 2 个(2×16 轴),台湾进口钻包,各主轴可独立工作。

水平钻组
左右各 1 组卧式钻包,台湾进口,每根主轴可独立工作,负责左右侧面孔位。

前 / 后耳水平钻孔
上钻组配备水平主轴,用于前后钻孔,实现板材前后面的水平孔位。

送料装置
本设备采用皮带送料装置,一次可加工 2 块板材。

材料夹紧
多点分布夹持器设计让钻孔更灵活,压力在多点上分散,避免压力过分集中损坏板面。

吸气口
接高效除尘器,减少木屑粉尘混入空气,降低粉尘危害并提高生产消防安全性。

进口直线导轨与滚珠丝杠
钻组运动采用进口直线导轨和滚珠丝杠,精度高、经久耐用,损坏率低,节省维护与时间成本。

分布式独立自动润滑
分布式独立润滑避免油路过长造成的局部漏油或润滑不到位,也降低堵路概率;系统自动加油,只需定期补充油箱。

汇川® 伺服与 EtherCAT
汇川®伺服驱动器及伺服电机,经 EtherCAT 协议闭环控制:位置、速度、转矩闭环,额定 2000–3000 rpm,低速无步进抖动,加减速响应在几十毫秒内。

电柜空调
配置空调器调节电子元件的工作温度,避免高温天气影响电路正常工作。

安全光幕
安全区域内一旦有人误入机器工作区,机器立即停止,避免造成人身伤害。
注:以上图片取自本机型产品说明资料,仅供参考,请以实物为准。
技术规格
核心参数参考(以实际产品手册为准)
| 钻轴数 | 224 个(可独立工作) |
|---|---|
| 加工长度 | 400–2440 mm |
| 加工宽度 | 120–800 mm |
| 加工厚度 | 12–50 mm |
| 最大钻孔直径 | 35 mm |
| 最大钻孔深度 | 40 mm |
| 主轴转速 | 4800 rpm |
| 钻孔电机功率 | 2.2 kW × 12 = 26.4 kW |
| 总功率 | 80 kW |
| 电机电压 | 380 V / 50 Hz |
| 工作气压 | 0.6–0.8 MPa |
| 进料方式 | 皮带送料 |
| 上垂直数控钻组 | 4 组(8×22 轴) |
| 下垂直数控钻组 | 2 组(2×16 轴) |
| 水平数控钻组 | 2 组(2×8 轴) |
| 外形尺寸 | 5900 × 3530 × 2500 mm |
| 净重 | 约 9000 kg |
| X / Y 轴移动速度 | 90 m/min |
| Z 轴移动速度 | 36 m/min |
注:以上参数取自本机型规格表,具体技术参数请以设备出厂手册或销售工程师确认的配置单为准。
应用场景
常见的板式钻孔加工工况
板式家具
衣柜、橱柜、电视柜等板件批量钻孔
定制家居
全屋定制、书柜、衣帽间的部件加工
批量产线
标准化产线中的重复性钻孔工位
视频演示
直观了解设备的加工过程