
功能特点
数控多轴排钻 的结构与配置要点
一次装夹五面
上表面加前后左右四个侧面一次钻完,板件不翻面、不二次定位。
双工位送料
皮带或链条送料贯穿 P1 / P2 两个工位,一侧在钻、一侧上料。
扫码换款
支持二维码 / 条形码扫描,MPR、DXF 图纸直接生成加工程序,换款不用手工编程序。
五面钻孔,一次装夹
上表面加四个侧面,同一工位完成;底面不参与钻孔

左右滑动查看完整示意
上表面
垂直进刀,板面孔位一次成型
右侧面
水平进刀
后侧面
水平进刀
左侧面
水平进刀 · 图中被板件遮挡
前侧面
水平进刀 · 图中被板件遮挡
传统做法
多次翻面,每次重新装夹定位,误差逐次累积
MSK5XL-HD-212
一次装夹,5 个面依次下钻,孔位同基准成型
示意图为通用板件轴测示意,非按比例;箭头示意钻头进刀方向;本机型实际钻组配置以规格表为准。
整机实拍
本机型整机产品图

注:图片为本机型整机产品图,仅供参考,请以实物为准。
配置明细
图上配的文字取自本机型产品说明资料

建盛MSK5XL-HD-212说明
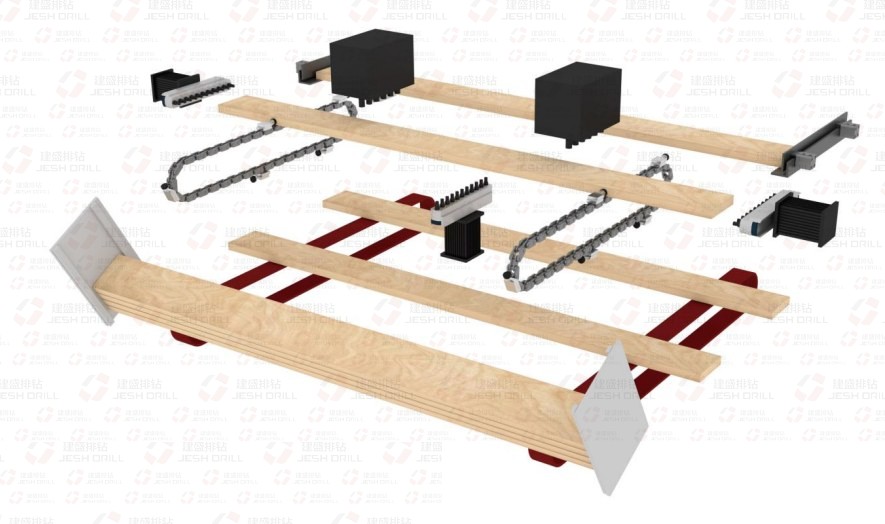
主要特点
速 度
上钻排使用2个由9个可独立工作的钻轴构成的钻头。由程序根据孔位自动给每个钻轴分配钻孔任务,速度快,适合批量钻孔任务。
灵 活
上钻排使用可独立工作的钻轴,确保满足特殊钻孔,批量生产,以及定制生产的柔性钻孔要求。
控制系统
图上配的文字取自本机型产品说明资料
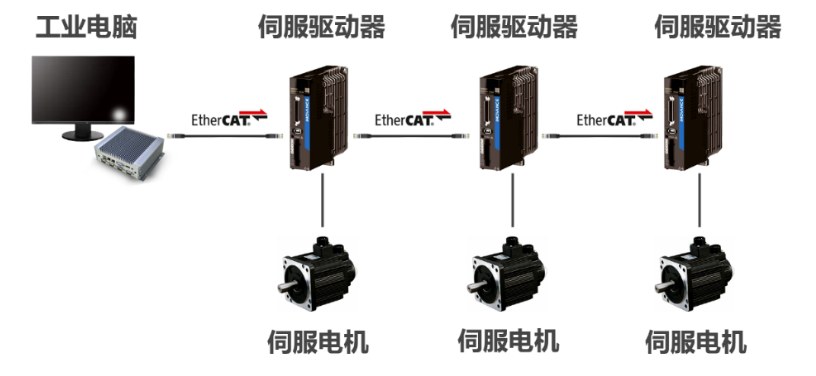
操 作 系 统
Lubuntu 操作系统
是一款轻量、快速的 Linux 系统,采用 LXDE/LXQT 桌面与轻量应用,适合作为数控系统,
优势如下:
轻量:低 CPU 占用,内存充足时表现更佳;
硬件
图上配的文字取自本机型产品说明资料

工业电脑控制
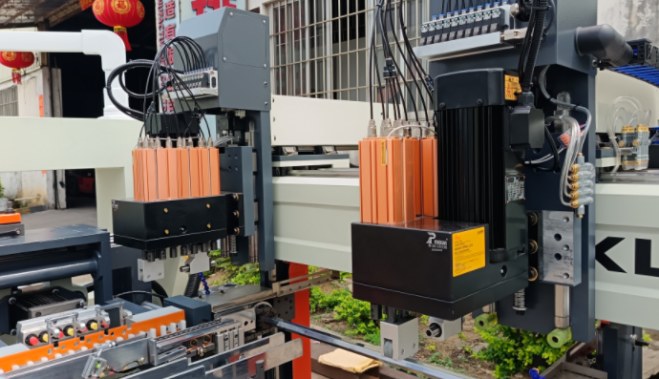
上置钻包
使用台湾进口钻包,上置4列双钻组,共8个钻组。
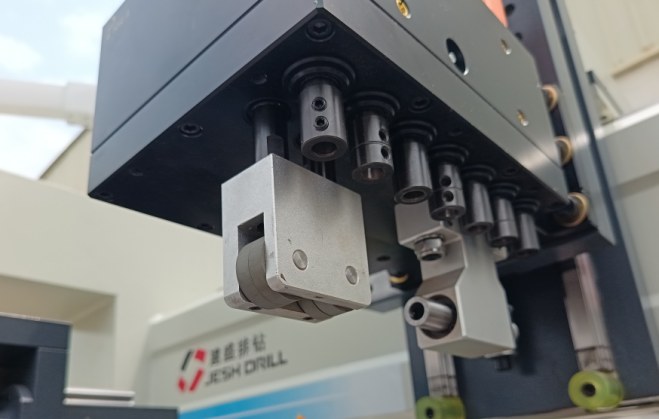
上置钻包钻轴
使用台湾进口钻组,每个轴都能独立工作。
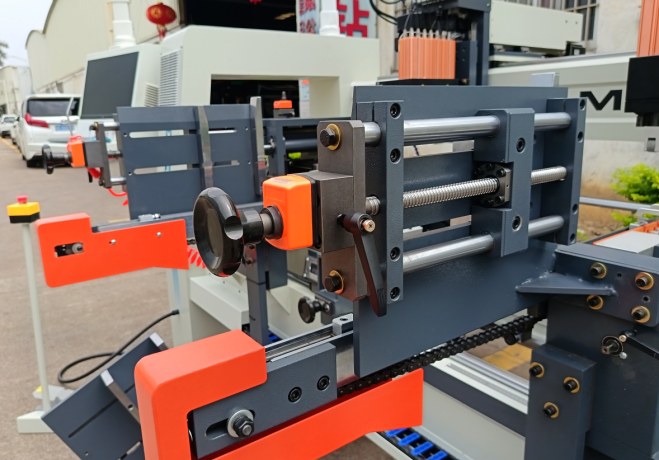
前置料仓
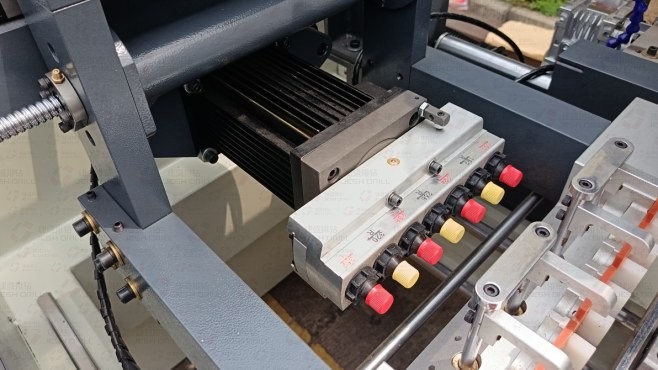
水平钻包
台湾进口钻组,每个钻轴都能独立工作。
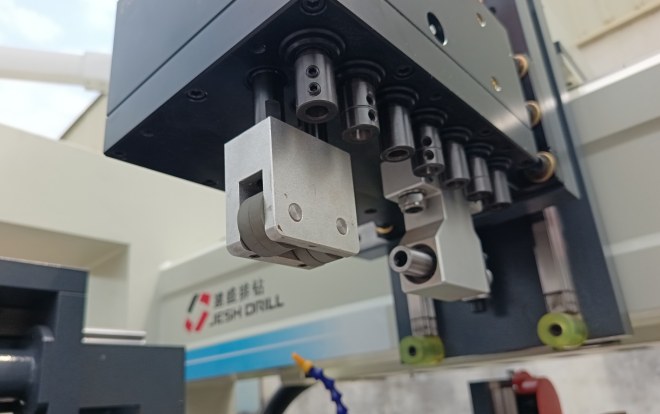
后侧水平钻轴
实现板后侧水平钻孔。
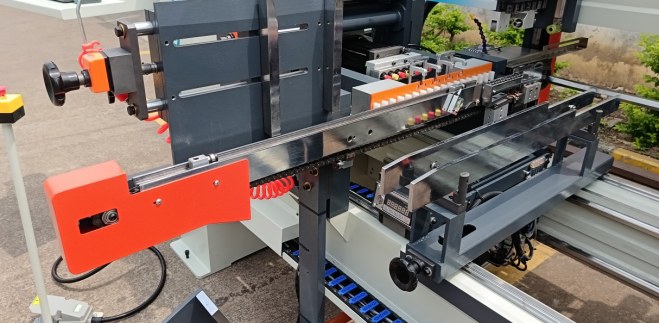
送料装置
本设备使用链条送料装置。
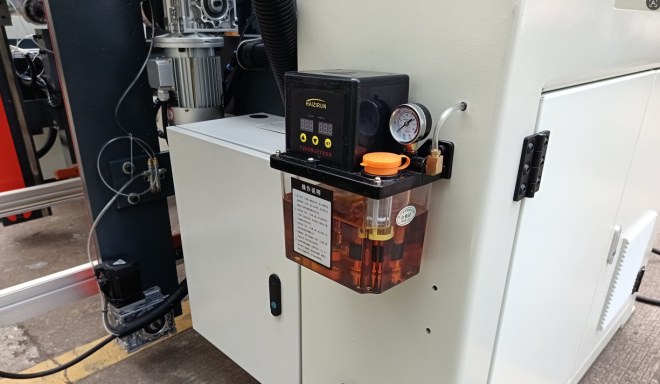
自动润滑系统
本润滑系统自动上油,只需定时补充油罐储油即可。
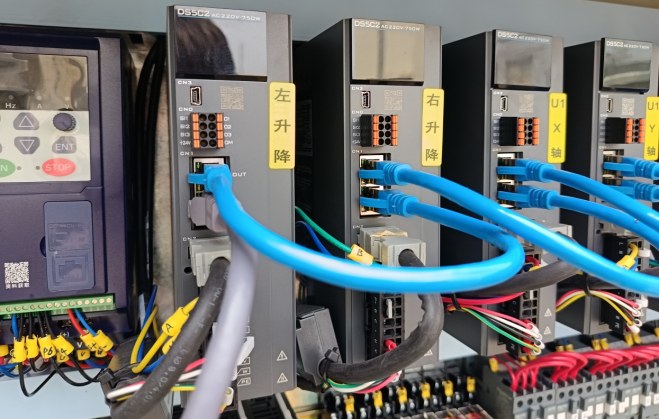
汇川 EtherCAT 伺服系统优势:
高效控制:EtherCAT 总线通讯,响应快、运行稳;
高精度:位置/速度/力矩三闭环,无步进电机失步问题;
高转速:额定转速 2000–3000 rpm,高速性能优;
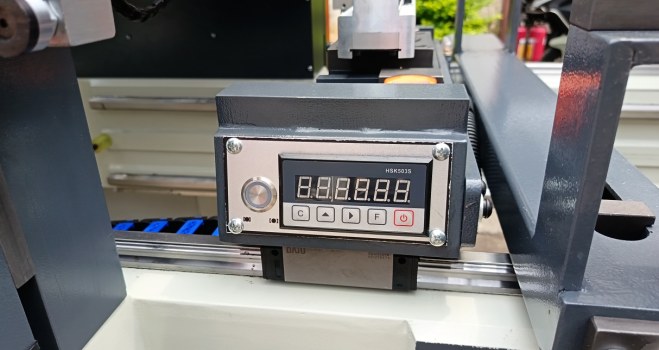
下钻排使用数字显示表显示钻轴当前位置
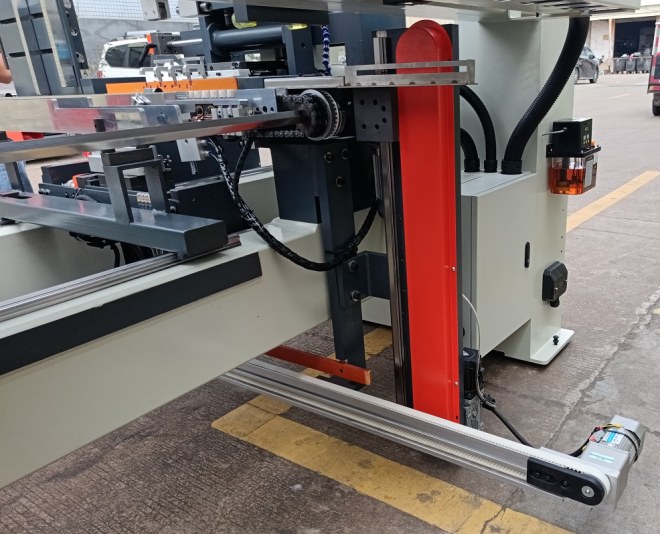
升降下料
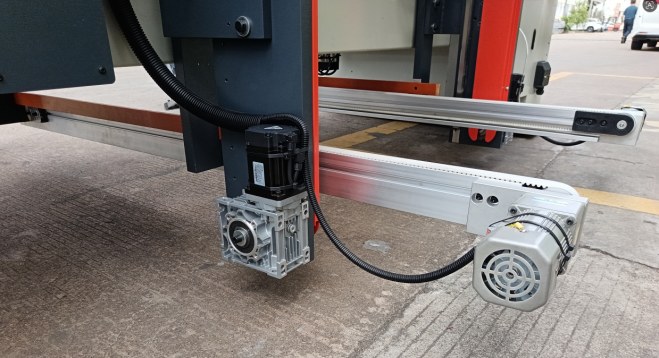
回料皮带

前置叠料
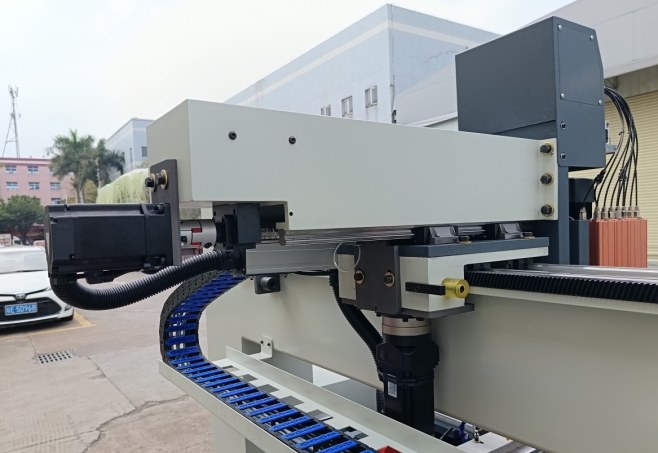
上钻头数控控制
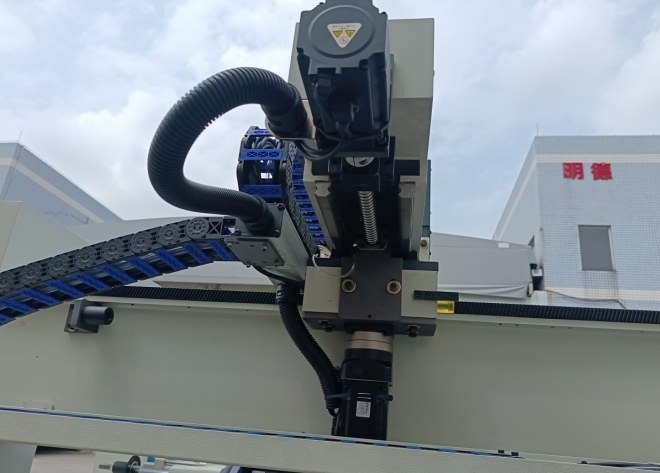
垂直钻排:1组
细节图示
文档中未配说明文字的图

注:以上文字与图片取自本机型产品说明资料,图中标注沿用原资料;示意图非按比例,不代表现场实拍。
技术规格
参数取自本机型产品资料规格表(17 项)
| 加工长度 | 220–1500 mm |
|---|---|
| 加工宽度 | 50–250 mm |
| 加工厚度 | 12–30 mm |
| 最大钻孔深度 | 40 mm |
| 最大钻孔直径 | 35 mm |
| 钻轴数 | 37 个 |
| 主轴转速 | 2840 rpm |
| 钻孔电机功率 | 2.2 kW × 2 + 1.5 kW × 3 = 8.9 kW |
| 电压 | 380 V / 50 Hz |
| 总功率 | 13 kW |
| 气压 | 0.6–0.8 MPa |
| 左右水平钻排数 | 2 排 |
| 上数控钻组数 | 2 组 |
| 下垂直钻排数 | 1 排 |
| 送料方式 | 链条 |
| 外形尺寸 | 3400 × 2500 × 1700 mm |
| 整机重量 | 约 2200 kg |
注:以上参数取自本机型规格表,具体技术参数请以设备出厂手册或销售工程师确认的配置单为准。
加工流程
扫码或调用程序,四步走完一批板件
注:流程按数控机型常见操作顺序写,实际步骤以本机型说明书为准。
应用场景
这类机型通常接的活
板式家具批量线
柜体板五面孔位与侧面孔
全屋定制
扫码换款、单件流的柔性加工
橱柜与衣柜
侧板、层板、门板的多面孔位


最新产品推荐
最近上架的机型


